
Возможности литья для передачи фактуры и геометрии элементов изделий с применением передовых технологий
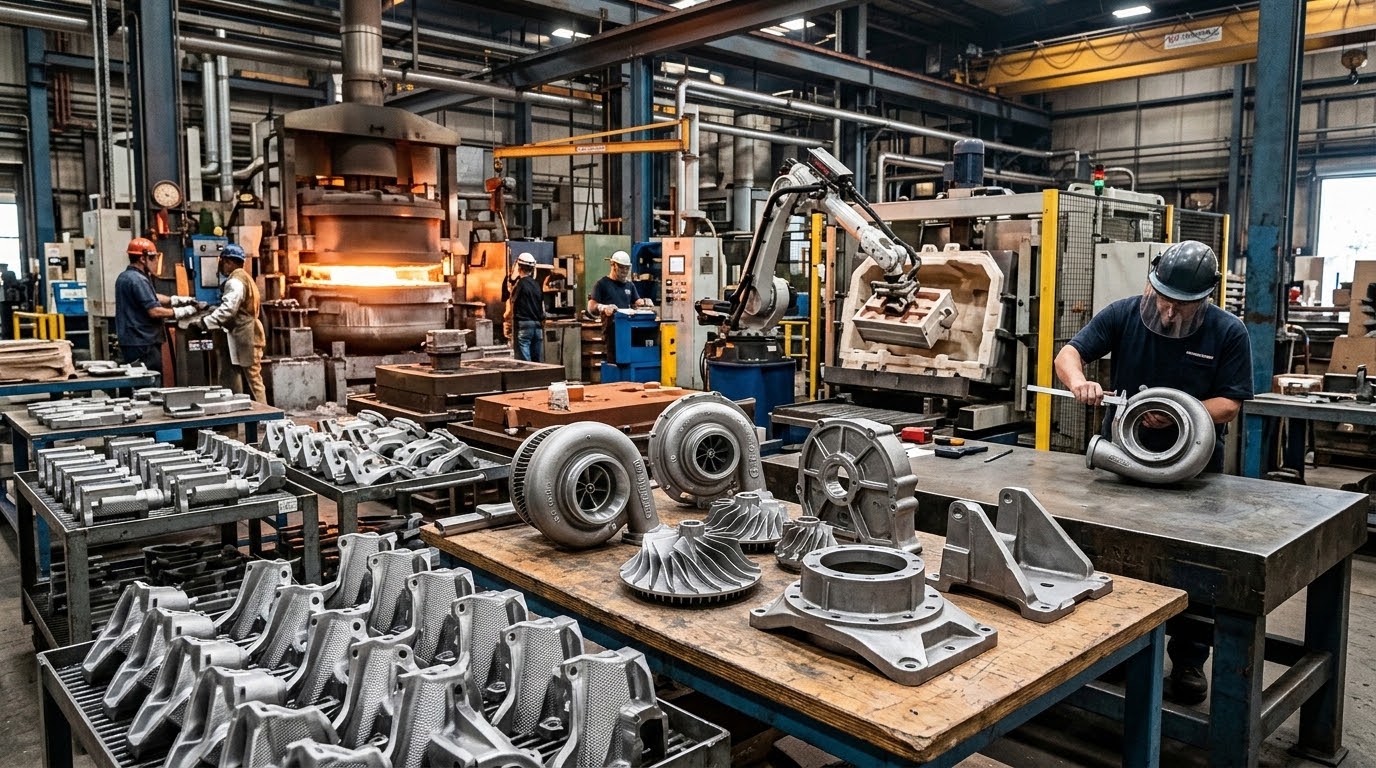
Современные технологии литья и их влияние на передачу фактуры и геометрии
Современные технологии литья позволяют точно воспроизводить микрорельеф и сложные геометрические формы за счет применения прецизионной подготовки форм и управляемых режимов заливки. Литьё под давлением, инвестиционное и вакуумное способы формирования за счёт контролируемых режимов охлаждения стремятся минимизировать отклонения и сохранять характерный рисунок поверхности, обеспечивая повторяемость отливок при серийном изготовлении.
Технологии формования формируют не только внешний облик изделия, но и внутреннюю микроструктуру за счёт температурной истории материала. Параллельно внедряются методы аддитивного создания мастер-моделей и прототипов форм, что позволяет точнее копировать рельеф сложной поверхности 3d печать и литьё пластмассы. В совокупности это влияет на распределение пористости, характер зернистости и общую геометрию отливки, включая кромки и контуры.
| Технология | Особенности передачи фактуры | Диапазон Ra, мкм | Применимость |
|---|---|---|---|
| Литьё под давлением | Высокая повторяемость мелкого рельефа, минимальные дефекты | 0,4–1,6 | детали с точной геометрией |
| Инвестиционное литьё | Детализированная текстура, сложные поверхности | 0,6–2,5 | сложные контуры и текстуры |
| Вакуумное литьё | Снижение пористости, улучшенная копирование поверхности | 0,5–1,8 | механо-специфичные детали |
| Покрытия форм | Улучшение передачи текстуры при контакте с металл | 0,6–2,0 | моделируемая шероховатость |
- Мастер-модели и прототипы форм, созданные с использованием аддитивных технологий, позволяют копировать сложные поверхности с меньшими погрешностями;
- Качественная подгонка форм, материалов и режимов литья снижает риск деформаций геометрии отливки;
- Применение поверхностных покрытий может корректировать передачу текстуры и влиять на устойчивость к износу.
«Повторяемость геометрии отливки во многом зависит от точности копирования мастер-модели и от того, насколько согласованы свойства материала и условий формования с заданной текстурой поверхности.»
Материалы и режимы литья, формообразование
Выбор материалов и сплавов определяет тепловые свойства отливки и, как следствие, способность передавать фактуру. Легированные алюминиевые и магниевые сплавы характеризуются высокой теплопроводностью и низкой массой, что влияет на скорость охлаждения и размер зерна. Стальные и чугунные сплавы обладают иной динамикой кристаллизации, что требует адаптации форм и режимов заливки для сохранения рельефа.
Режимы литья включают параметры нагрева, скорости заливки и давление в автоклаве или литейной машине. Тепловая обработка после литья, в том числе решение- и отпускная термообработка, позволяет управлять микроструктурой и прочностью, не нарушая копируемую поверхность. Для минимизации пористости применяются вакуумные или инертные среды заливки и контроль уровня вакуума в процессе формирования.
Контроль геометрии и микроструктуры через проектирование форм
Цифровые модели формируют геометрическую спецификацию за счет параметризации зазоров, компенсаций усадки и ограничений шероховатости. Применение CAD/CAM-систем позволяет задать альтернативные контура и предусмотреть отклонения в изготовлении. Моделирование теплового поля и периода охлаждения позволяет предвидеть влияние на микроструктуру и геометрию отливки.
В рамках проектирования форм учитываются допустимые отклонения по ISO 1101 и геометрические допуски по ISO 101? (пример иллюстративный). Использование цифровых двойников, симуляций течения расплава и анализа распределения кислорода в обогреваемых зонах помогает стабилизировать копирование текстуры и геометрии.
Методы передачи фактуры через формы и поверхностные покрытия
Передача фактуры осуществляется через взаимодействие между мастер-формой и расплавленным металлом. Важную роль играет геометрия канавок, пористость внутри форм, а также свойства покрытий, применяемых на поверхности формы. Внедрение тонких покрытий может увеличить точность копирования текстуры, снизить сцепление с металлом и снизить риск дефектов на гранях копирования.
Аддитивные технологии применяются для быстрого создания сложных мастер-моделей и снижения времени на подготовку форм. Они позволяют копировать труднодоступные детали, включая рельефы под углом и невыпуклости, обеспечивая предварительную проверку фактуры до изготовления металл-форм.
Доступные техники копирования поверхности и управление шероховатостью
Существуют методы прямого копирования поверхности на этапе изготовления форм, а также последующая обработка шероховатости после заливки. Управление шероховатостью осуществляется за счёт текстурируемых форм, покрытий и регламентов обработки поверхности после литья. Контроль за шероховатостью Ra и Rz осуществляется в рамках метрологии по ISO 4287 и ISO 25178.
Интеграция цифровых технологий и контроля качества
Методы метрологии поверхности и измерение фактуры
Измерение фактуры поверхности включает параметры Ra, Rz и пространственные характеристики, получаемые с помощью профилометра или трехмерной поверхностной карты по стандартам ISO 4287 и ISO 25178. Современные методы измерения позволяют учитывать локальные изменения шероховатости в разных участках детали и сопоставлять их с цифровыми моделями поверхности.
Кроме того, для оценки геометрии применяют геометрический контроль по ISO 1101 и оценку соответствия двумерной или трехмерной карте поверхности. Механизм контроля включает неразрушающие методы и визуальную инспекцию, а также сравнение с исходной CAD-моделью для выявления отклонений по геометрическим допускам.
Мониторинг процесса и управление качеством в режиме реального времени
Мониторинг качества в реальном времени предусматривает датчики расплава, контроля температуры и давления, а также непрерывный сбор данных о режиме заливки и охлаждения. Аналитика по собранным данным позволяет прогнозировать возможные дефекты, такие как поры и неровности, и оперативно вносить коррективы в режим формования или состав сплава.
Неразрушающий контроль, например, ультразвуковой или визуальный, дополняет цифровое моделирование. В сочетании с метрологическими измерениями во время промышленной эксплуатации обеспечивается надёжность копирования фактуры и геометрии на протяжении серийного выпуска деталей.
Your article helped me a lot, is there any more related content? Thanks!