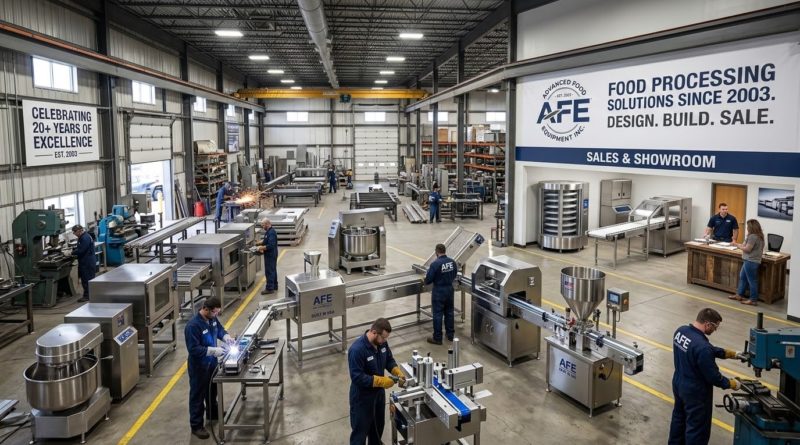
Производство и реализация оборудования для пищевых предприятий с 2003 года
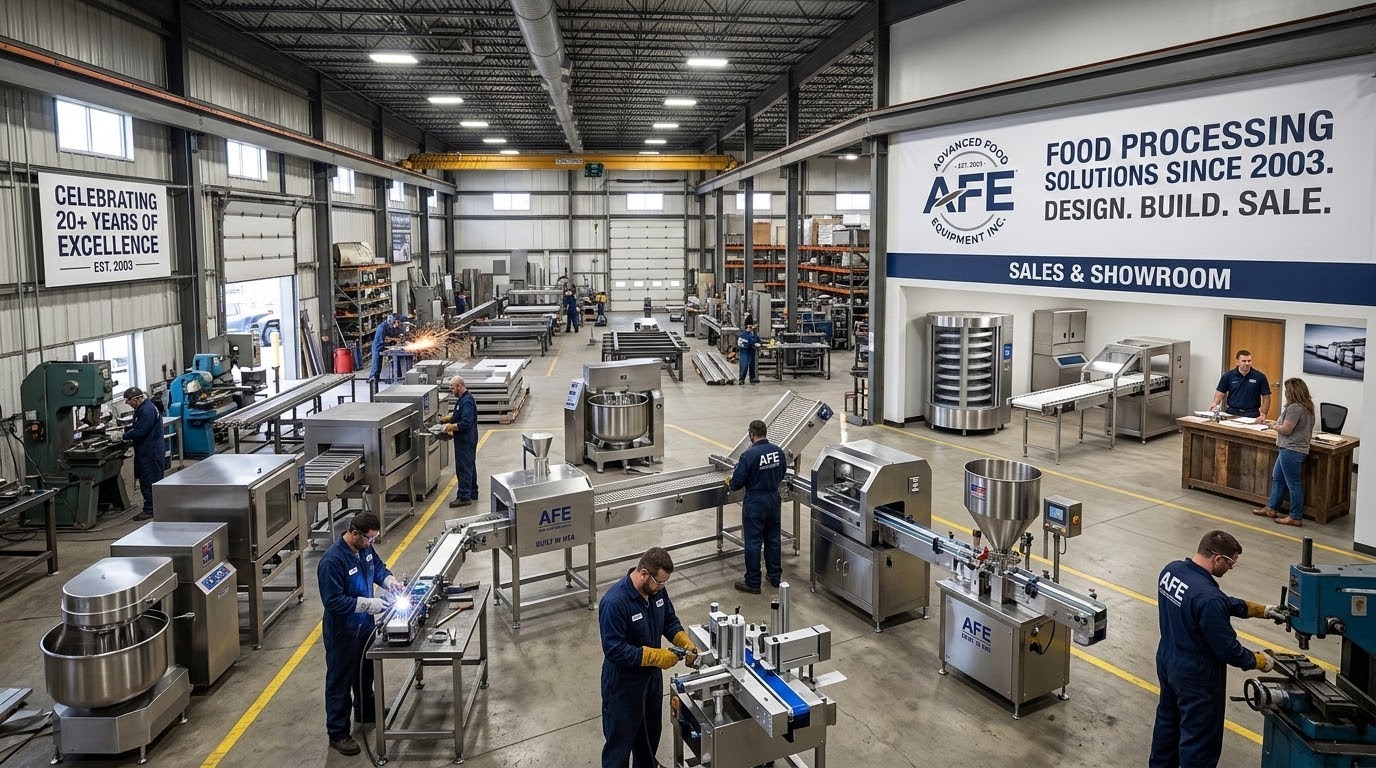
История и эволюция отрасли производства оборудования для пищевых предприятий
С 2003 года отрасль подверглась последовательной трансформации: от простых конвейерных узлов к интегрированным линиям переработки и упаковки, объединенным системам мониторинга и управления. В начале эпохи доминировали отдельные функциональные блоки, но уже через несколько лет актуализировались требования к гигиене, контролю за качеством и возможности быстрой переналадки под разные рецептуры. Линии переработки infel.ru начали ориентироваться на модульность и совместимость узлов, что позволило сокращать простои и улучшать повторяемость результатов.
Рост спроса на безопасность продукции, повышение прозрачности производственных процессов и внедрение международных стандартов привели к постепенному переходу к цифровизации, энергоэффективности и санитарной эргономики. В условиях отраслевых регуляторных требований формировались критерии к чистке, контролю загрязнений и документированию каждого этапа производственного цикла. Качество и безопасность стали неразрывной частью проектирования и эксплуатации оборудования.
Ключевые этапы развития с 2003 года и технологические вехи
Появление и развитие модульных решений позволило расширять функционал без разрушения существующих линий. В ответ на требования к санитарии и чистоте были усилены концепции гигиеничного дизайна и применения материалов, которые легче поддаются очистке. Внедрение систем CIP и SIP ускорило процедуры дезинфекции и снизило риск перекрестного загрязнения. Эти тенденции нашли отражение в методах контроля качества на каждом этапе производственного цикла: от проектирования до выпуски готовой продукции.
- Рост доли автоматизации и внедрение MES/SCADA для контроля датчиков, регистрирования параметров и анализа отклонений.
- Унификация стандартов безопасности и соответствие требованиям ISO 9001 и ISO 22000, а также HACCP-принципам.
- Развитие технологий термообработки и упаковки в сочетании с обратной связью от потребителей и регуляторных органов.
Сводка технических фактов: линии переработки выполняют функцию переработки сырья в продукцию; упаковочные линии обеспечивают процесс фасовки и маркировки готовой продукции; системы термообработки реализуют методику стерилизации и термообработки для продления срока годности. Производственный цикл состоит из стадий проектирование, производство, испытания, сертификация, пуско-наладка.
Регуляторная среда и базовые принципы качества
Ключевые регуляторные аспекты включают требования к санитарии, гигиеническим нормам и контрольным мероприятиям по качеству. В рамках регуляторной среды применяются принципы HACCP, руководящие стандарты ISO 22000 и системы менеджмента качества ISO 9001. Оценка соответствия осуществляется через документирование процессов, регламентируемые показатели и периодические аудиты. Ключевые принципы включают прослеживаемость, анализ опасностей и критических контрольных точек.
«Гигиенические требования и чистота контактных поверхностей определяют устойчивость к загрязнениям и безопасность продукции»
- Гигиенические требования охватывают чистку, дезинфекцию и защита от перекрестного загрязнения.
- Пищевые стандарты требуют документированной программы контроля качества и прослеживаемости.
- Контроль испытаний включает регламентированные тесты на чистоту поверхностей и функциональную пригодность оборудования.
Типы оборудования для пищевых предприятий и их функциональное назначение
Линии переработки, упаковочные линии и системы термообработки
Линии переработки выполняют функцию переработки сырья в готовый продукт на разных стадиях: измельчение, смешивание, формование и отделение компонентов. Упаковочные линии обеспечивают фасовку, форматы и маркировку, включая контроль веса и визуальную идентификацию. Системы термообработки реализуют стерилизацию и термообработку для продления срока годности и снижения микробиологической нагрузки.
| Тип оборудования | Функциональное назначение | Ключевые параметры |
|---|---|---|
| Линии переработки | Переработка сырья | Вместимость, скорость, надежность узлов |
| Упаковочные линии | Фасовка и маркировка | Форматы, точность веса |
| Системы термообработки | Стерилизация и термообработка | Температура, выдержка, равномерность |
Материалы контактных поверхностей и требования к чистоте
В конструкциях применяются материалы с хорошей чистящейся стойкостью и коррозионной устойчивостью. Наиболее распространены нержавеющие стали марки AISI 304/304L и AISI 316/316L, а в отдельных узлах применяются полимерные покрытия с повышенной износостойкостью. Класс чистоты определяется требованиями GMP и EHEDG. Поверхности должны обладать минимальной микробной нагрузкой и be легко доступными для очистки.
Проектирование, разработка и испытания оборудования
Этапы проектирования, прототипирования и валидации
Проектирование начинается с предварительного анализа требований к функциональности и регуляторным ограничениям. Затем формируются технические спецификации, после чего создаются прототипы и моделируются параметры производственного цикла. Валидацию проводят через тестовые запуски, проверки на соответствие санитарным требованиям и оценку производственной эффективности. Завершающая стадия включает подтверждение соответствия документов регламентирующим нормам и аудитам.
- Сбор требований и формирование ТЗ.
- Разработка прототипа и проведение испытаний.
- Валидация и оформление документации для сертификации.
Методы испытаний, регуляторные проверки и обеспечение качества
Испытания включают функциональные тесты, статические и динамические нагрузки, проверку чистоты поверхностей и тесты на устойчивость к коррозии. Регуляторные проверки охватывают регулярную калибровку датчиков, контроль параметров технологических процессов и аудит производственной документации. В рамках обеспечения качества применяются статистические методы анализа и контроль на каждом этапе жизненного цикла.
Качество, безопасность и сертификация
Гигиенические требования и пищевые стандарты
Гигиенические требования включают санитарное проектирование узлов, чистку и дезинфекцию поверхностей, защиту от микробиологического воздействия и контроль за состоянием чистоты. Пищевые стандарты требуют документированной политики качества, процедур аудита и прослеживаемости продукции, а также периодической валидации процессов. Эти аспекты обеспечивают достижение санитарной совместимости оборудования с требованиями пищевой промышленности.
Документация, сертификация и процедуры аудита
Документация охватывает технические чертежи, спецификации материалов, инструкции по эксплуатации и протоколы испытаний. Основные сертификаты включают соответствие систем ISO и регуляторов по санитарным нормам. Аудит проводится с оценкой соответствия установленным регламентам, а также проверкой полноты и достоверности документов.
Регуляторная среда и нормативная база
Санитарные требования, регистрация и отчетность
Санитарные требования закрепляют принципы безопасного проектирования, чистки и дезинфекции оборудования. Регистрация производственного оборудования регулируется уполномоченными органами и охватывает технические характеристики и сферы применения. Отчетность формируется на основании регламентируемых данных, включая параметры эксплуатации и сервисного обслуживания.
Контроль соответствия и регламентируемые показатели
Контроль соответствия основан на оценке параметров технологических процессов, материалов и конструктивных решений. Регламентируемые показатели охватывают чистоту поверхностей, точность дозирования, стабильность температурных режимов и соответствие паспортам безопасности.
Цепочка поставок, логистика и управление запасами
Управление поставками комплектующих и графики поставок
Управление поставками предполагает выбора поставщиков комплектующих, планирование графиков поставок и мониторинг наличия материалов. Важной частью является обеспечение своевременного снабжения узлов, профилактики простоев и согласование графиков доставки с производственными циклами. Информация о поставках учитывает требования к хранению и транспортировке.
Роль гарантийных частей и транспортных требований
Гарантийные части обеспечивают возможность быстрого восстановления работоспособности оборудования. Транспортные требования учитывают специфику перевозок узлов и материалов, требования к упаковке, температурам и срокам доставки.
Монтаж, пуско-наладка и внедрение на предприятии
Пуско-наладочные работы и калибровка
Пуско-наладочные работы включают сборку узлов, настройку управляющих систем и калибровку датчиков, что обеспечивает соответствие заданным параметрам технологического цикла. Внедрение сопровождается тестовыми запусками и обучением персонала по эксплуатации и обслуживанию.
Интеграция с существующими системами и обучение персонала
Интеграция предполагает обеспечение совместимости с существующими системами управления, обмен данными и синхронизацию процессов. Обучение персонала ориентировано на эффективную работу с новым оборудованием, соблюдение регламентов безопасности и контроля качества.
Экономика проектов и финансовые аспекты
Первоначальные затраты и операционные расходы
Первоначальные затраты включают приобретение оборудования, монтаж и внедрение систем автоматизации. Операционные расходы зависят от энергопотребления, расхода материалов и затрат на обслуживание. Аналитика по этим параметрам формирует оценку экономической эффективности проекта.
Окупаемость и финансовая эффективность
Окупаемость рассчитывается как отношение чистой экономии к совокупным затратам на внедрение. Финансовая эффективность оценивается через совокупную экономию от уменьшения простоев, снижения отходов и повышения качества продукции.
Энергоэффективность, экология и устойчивость
Энергопотребление, водооборот и утилизация отходов
Энергопотребление оборудования снижается за счет интегрированной автоматизации, оптимизации режимов и рекуперации тепла. Водооборот достигается за счет систем циркуляции и повторного использования очистных вод. Утилизация отходов регулируется технологическими и экологическими требованиями.
Материалы с низким экологическим следом и соответствие экологическим стандартам
В качестве материалов применяют стойкие к коррозии и переработке суммарно экологически безопасные варианты. Соответствие стандартам подтверждают экологические сертификации и соответствие требованиям по минимизации вредных выбросов и отходов.
Безопасность и управление рисками
Инженерные риски, пожарная безопасность и биобезопасность
Инженерные риски оцениваются по вероятности отказов узлов, сценариям перегрузок и потенциальной опасности для персонала. Функциональные требования к пожарной безопасности включают защитные системы, надёжное электрическое питание и соблюдение противоаномальных режимов. Биобезопасность обусловлена ограничением доступа и соблюдением санитарных мер на этапах чистки и обслуживания.
Меры снижения рисков и критичность оборудования
Для снижения рисков применяются резервирование узлов, программы профилактического обслуживания и мониторинг состояния. Определение критичности оборудования помогает расставлять приоритеты на обслуживание и планирование замены узлов.
Сервисное обслуживание, запчасти и обучение
Плановое обслуживание и поставки запасных частей
Плановое обслуживание включает регулярную диагностику, очистку и настройку узлов, что снижает вероятность внеплановых простоев. Поставки запасных частей организованы с учетом ранее зафиксированных сроков и условий хранения.
Обучение персонала и обновления ПО
Обучение персонала охватывает эксплуатацию оборудования, безопасность и принципы контроля качества. Обновления программного обеспечения обеспечивают соответствие текущим регуляторным требованиям и улучшение функциональности систем.
Технологические тренды и цифровизация
Интеграция MES/SCADA, интернет вещей и контроль качества в реальном времени
Развитие цифровых решений позволяет мониторить параметры в реальном времени, анализировать данные и оперативно реагировать на отклонения. Интернет вещей обеспечивает связь между различными устройствами и системами управления, что повышает прослеживаемость и качество продукции.
Автоматизация и интеграция систем на предприятии
Автоматизация охватывает управление процессами, роботизированные узлы и интеграцию с системами планирования производства. Такой подход позволяет оптимизировать цепочку поставок, снизить человеческий фактор и повысить устойчивость к сбоям.