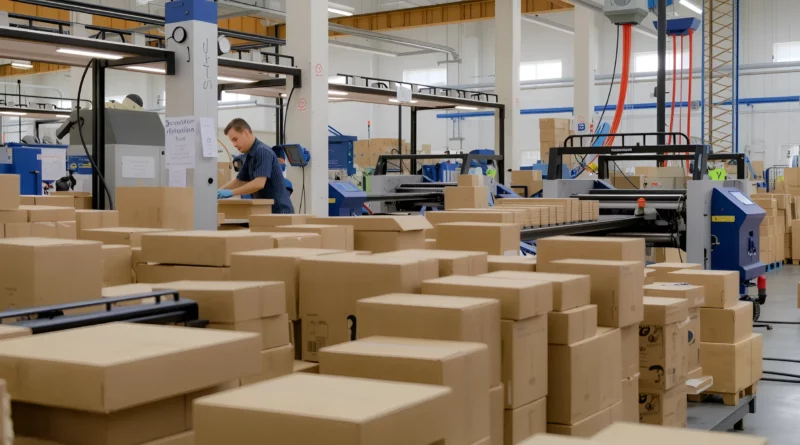
Технология производства упаковок и коробок из гофрокартона: этапы, оборудование и контроль качества
Структура и свойства гофрокартона
Гофрокартон относится к материалам с трехслойной структурой: внешний слой бумаги, гофрированная прослойка и внутренний слой бумаги. Эти слои соединяются клеевым слоем и образуют жесткий, прочный и амортизирующий массив, предназначенный для защиты содержимого при транспортировке. В конструкции используется сочетание бумаги разной плотности, что влияет на жесткость, модуль упругости и сопротивление ударам.
Тип гофры определяет поведение упаковки под нагрузкой: высота волн и их конфигурация влияют на прочность на сжатие и амортизацию. Классическая классификация включает A, B, C и E гофру, каждая со своими особенностями: от крупной волны A до мелкой E. Выбор зависит от требуемой защиты, веса содержимого и условий перевозки.
Структура слоёв и виды гофры
Гофрокартон состоит из внешнего слоя бумаги, uny-pak.ru гофрированной прослойки и внутреннего слоя бумаги. Внешний и внутренний слои формируют границы прочности, стойкость к влаге и печатную поверхность. Гофра образуется на линии формования: гофрированная прослойка прикрепляется к плоским слоям по краям клеем. Виды гофры делят на A, B, C, E, различающиеся высотой волн.
| Тип гофры | Высота волны, мм | Преимущественные свойства | Типичные области применения |
|---|---|---|---|
| A | 4,5–5,8 | высокая амортизация, умеренная жесткость | защита грузов с ударной нагрузкой |
| B | 2,2–3,0 | хорошая плоскость, средняя амортизация | упаковка тонких и плоских предметов |
| C | 3,0–4,0 | золотая середина между жесткостью и амортизацией | универсальные коробки |
| E | 0,8–1,6 | тонкая волна, высокая поверхность для печати | красивые и компактные упаковки |
«Контроль качества на разных стадиях производства обеспечивает соответствие материалов и сборки заявленным параметрам.»
Технологический цикл производства
Подготовка сырья и формирование гофры
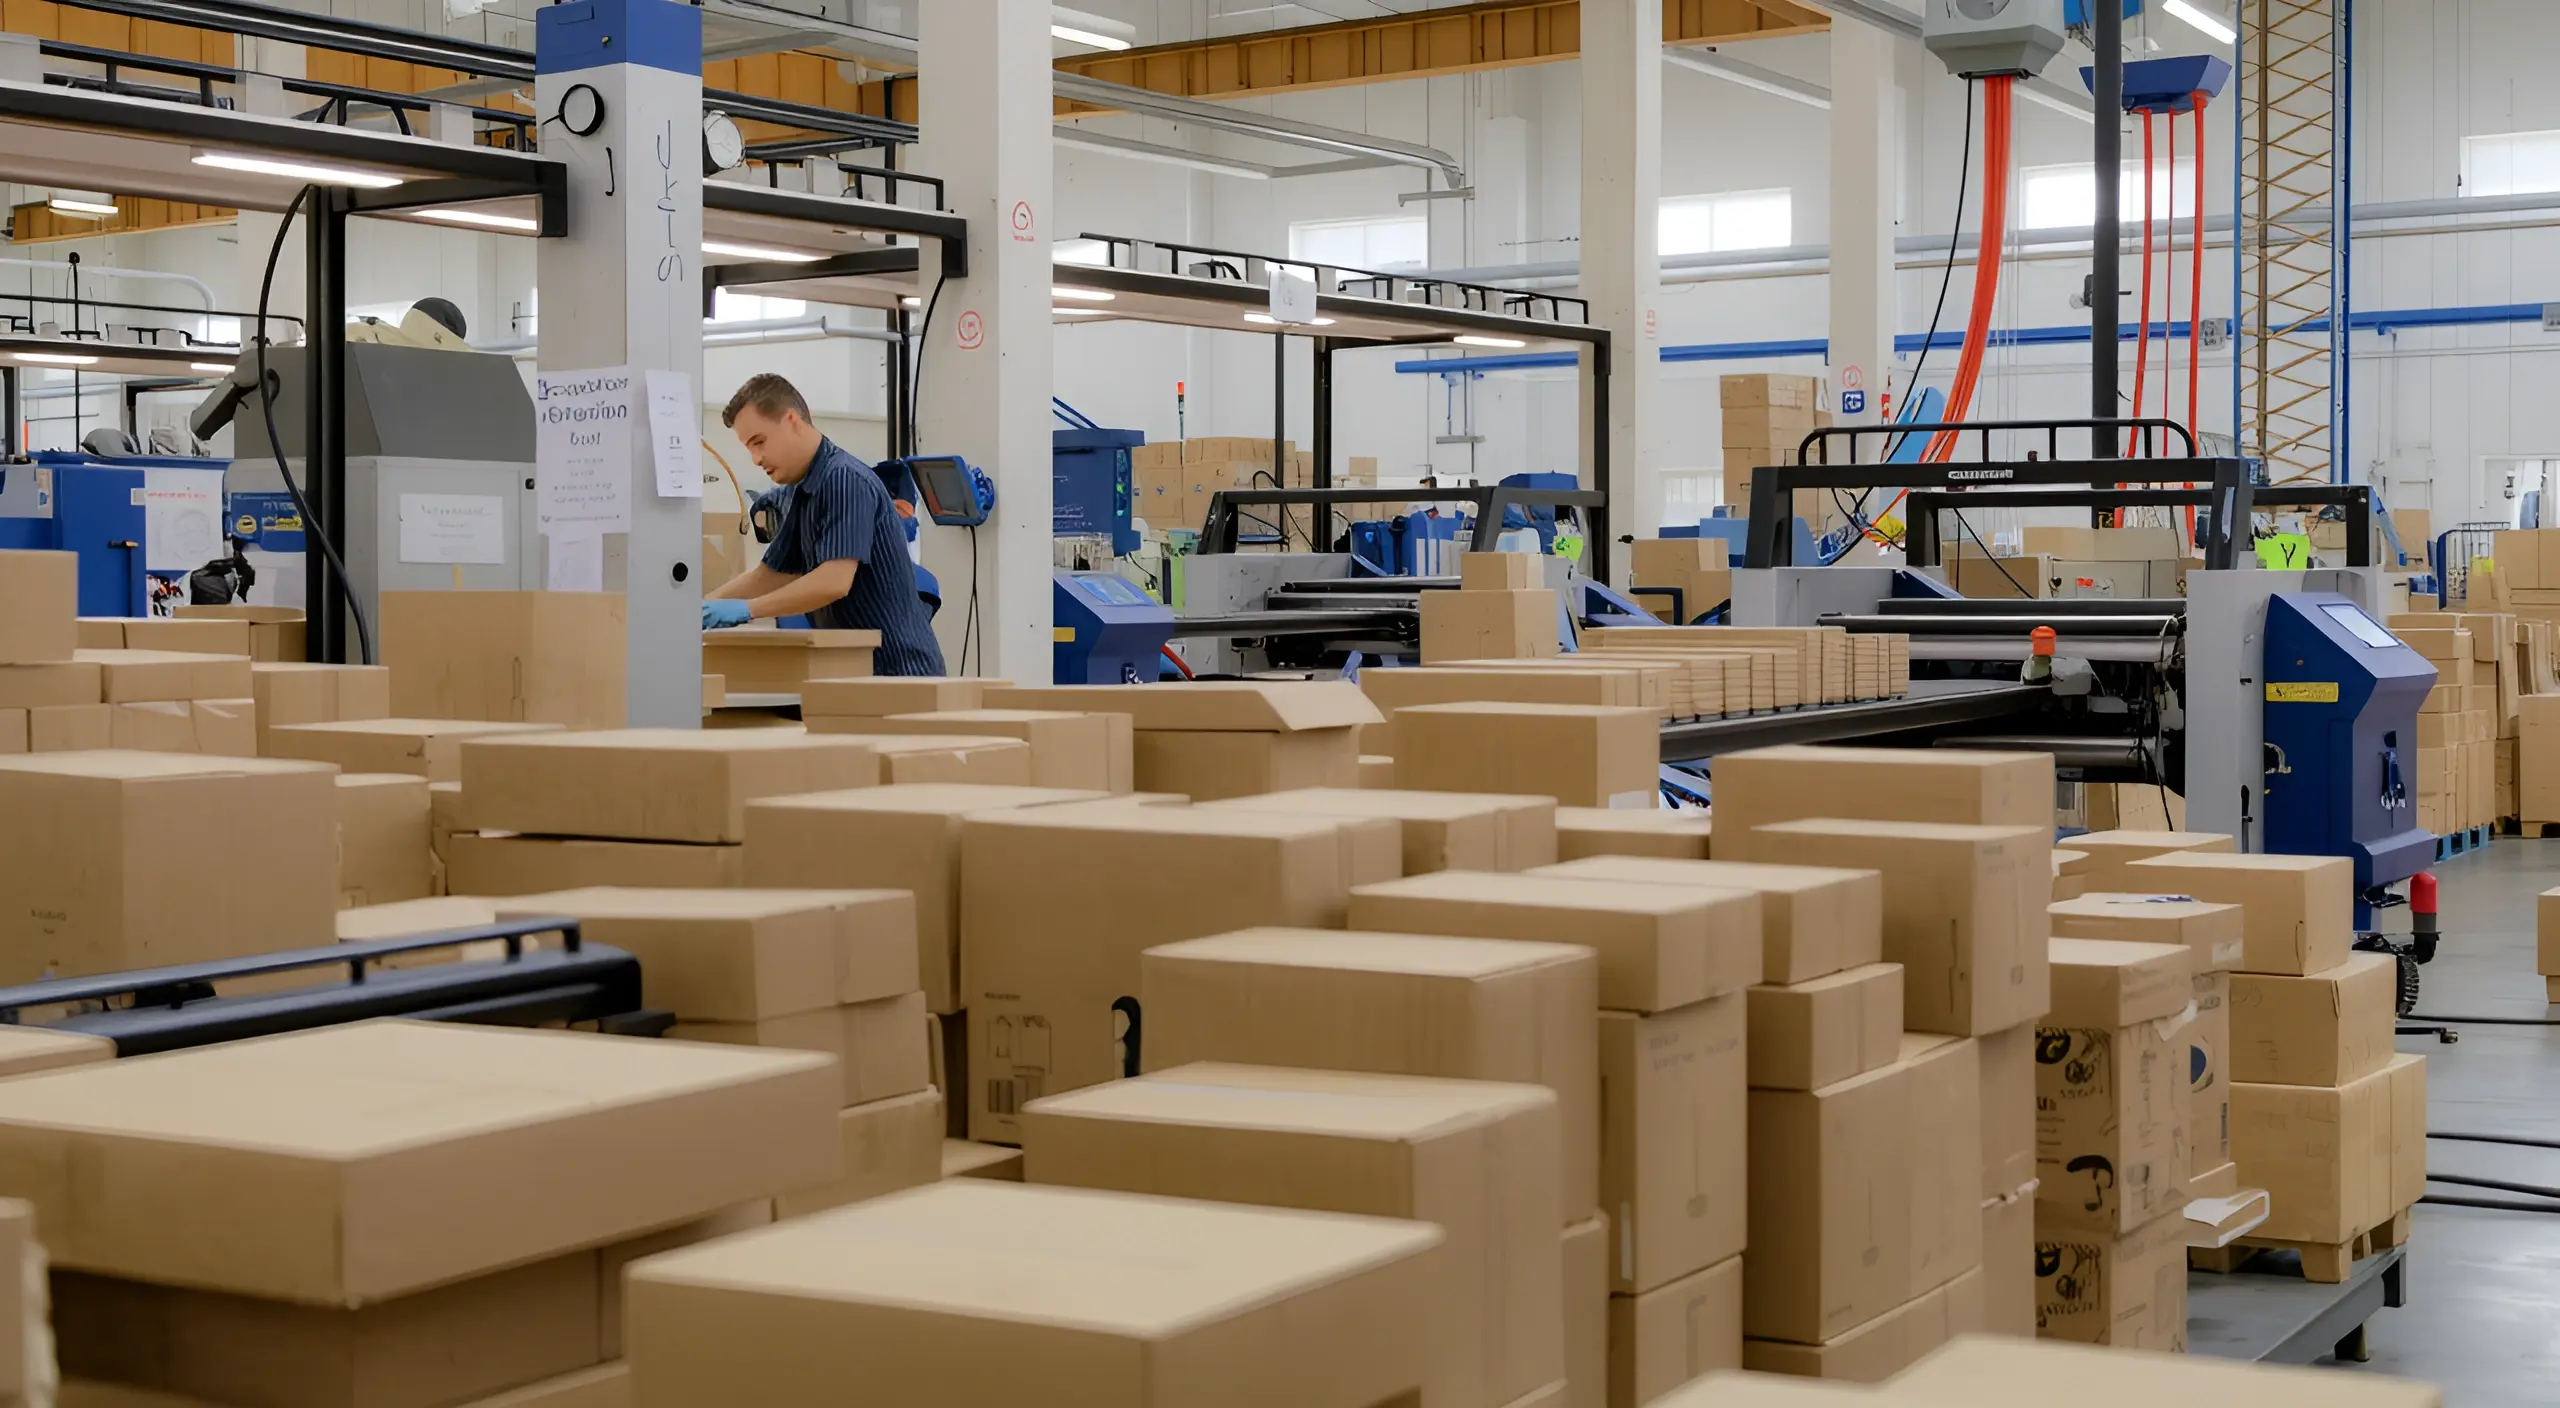
Подготовка бумаги включает развороты на рулонных устройствах, очистку и контроль влажности. Влажность бумаги обычно поддерживается в пределах диапазона, благоприятного для клеевого сцепления и стабильности размеров. Формирование гофры осуществляется на одной из станций, где краевые слои бумаги приклеиваются к гофрированной прослойке и проходят через профилирующие валы, формирующие волны и их высоту. В процессе контроля учитывается толщина бумаги и влажностный режим для предотвращения коробления.
Склейка и сборка изделий
Склейка выполняется на линиях, где гофрированная прослойка соединяется с внешним и внутренним слоями. Применяются крахмальные клеи на основе воды, временно фиксирующие слои до окончательного схватывания. Затем слои проходят этап фальцовки и резки по заданным контурами, после чего изделия собираются в готовые коробки и пачки. В результате обеспечиваются требуемые геометрические параметры и прочность соединений.
- Подготовка сырья: разворот рулонной бумаги, контроль влажности, очистка поверхности.
- Формирование гофры: прохождение через формующий участок, создание волны нужной высоты.
- Склейка слоёв: нанесение клея, соединение внешнего и внутреннего слоя с гофрой.
- Резка и сборка: раскрой по контуру, фальцовка и упаковка готовой продукции.
Печать и дизайн на гофокартоне
Методы печати и цветовые решения
На гофокартоне применяются несколько печатных технологий. Флексография хорошо подходит для больших площадей и непрерывной печати, где важна прочность связей и быстрая скорость нанесения. Офсетная печать обеспечивает высокую детализацию и цветовую палитру для поверхностей с минимальной пористостью. Тампопечать позволяет наносить рисунок на небольшие поверхности и углы. Ограничения по краскам и площади нанесения зависят от выбранной техники и типа гофры: для тонких волн возможно ограничение в толщине слоя краски, а для крупных единиц — требования к адгезии и сушке.
Влияние дизайна на прочность и упаковочные параметры
Дизайн влияет на механические характеристики через площадь контакта с клеем и распределение массы. Большие печатные площади могут несколько увеличить толщину поверхности и влиять на гибкость коробки. В то же время качественное нанесение без излишнего мокрого слоя помогает сохранять геометрию и снижает риск деформаций во время транспортировки. Следует учитывать требования к аппроксимации цвета и обеспечивать согласованность оттенков по партиям.
Контроль качества и экологическая устойчивость
Методы контроля качества
Контроль качества включает визуальный осмотр геометрии, измерение параметров изделия и испытания на прочность. Осуществляются тесты по изгибу, смятию и ударной нагрузке, а также контроль влажностного режима и равномерности клеевого соединения. Влажность материала, точность резки, симметричность фальцовки и соответствие размерам сравниваются с заданной спецификацией на каждом этапе производства.
Экологические аспекты и переработка
Экологическая устойчивость связана с использованием вторичного сырья, переработкой и возможностью повторной переработки гофроупаковки. В структурах применяются бумага с содержанием вторичного волокна и клей на основе крахмала, что упрощает сортировку и переработку после использования. Нормы утилизации и отходов регламентируются методами управления отходами и требованиями к контролю выбросов и влажности материалов.